Cara Meminimalkan Deformasi Bagian Aluminium: Teknik Terbukti & Tips Operasi
Ada banyak alasan deformasi bagian aluminium, yang terkait dengan material, bentuk bagian, dan kondisi produksi. Ada terutama aspek-aspek berikut: deformasi yang disebabkan oleh internal stress blank, deformasi yang disebabkan oleh cutting force dan cutting heat, dan deformasi yang disebabkan oleh clamping force.
Tips Untuk Mengurangi Deformasi Pemesinan Aluminium
1. Kurangi Internal Stress Blank
Natural atau artificial aging dan vibration treatment dapat sebagian menghilangkan internal stress blank. Pre-processing juga adalah metode proses yang efektif. Untuk blank dengan fat head dan big ears, karena margin besar, deformasi setelah pemrosesan juga besar. Jika bagian berlebih blank di-pre-process dan margin setiap bagian dikurangi, tidak hanya dapat mengurangi deformasi pemrosesan proses selanjutnya, tetapi juga sebagian internal stress dapat dilepaskan setelah di-pre-process selama beberapa waktu.
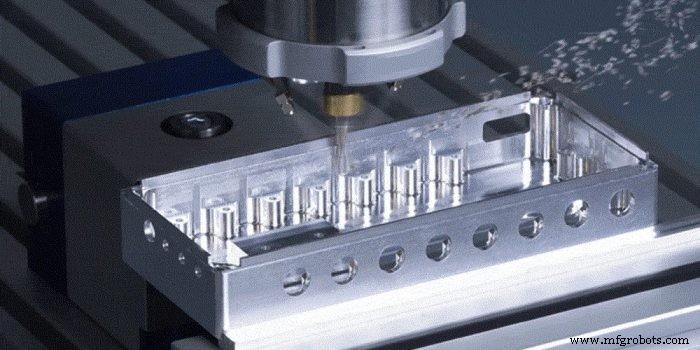
2. Tingkatkan Kemampuan Pemotongan Alat
Material dan parameter geometri alat memiliki pengaruh penting terhadap cutting force dan cutting heat. Pemilihan alat yang benar sangat penting untuk mengurangi deformasi bagian.
1) Pilih dengan Bijak Parameter Geometri Alat.
①Sudut rak: Di bawah kondisi mempertahankan kekuatan tepis pemotongan, sudut rak harus dipilih dengan lebih besar. Salah satu sisi, dapat menggiling tepis pemotongan yang tajam, dan di sisi lain, dapat mengurangi deformasi pemotongan dan chip removal yang halus, sehingga mengurangi cutting force dan cutting temperature. Jangan pernah menggunakan alat dengan negative rake angle.
②Sudut relief: Ukuran sudut relief memiliki efek langsung terhadap wear flank surface dan kualitas permukaan yang diproses. Cutting thickness adalah kondisi penting untuk memilih sudut relief. Saat rough milling, karena feed rate besar, heavy cutting load, dan heat generation yang besar, diperlukan kondisi pendingin alat yang baik. Oleh karena itu, sudut relief harus dipilih lebih kecil. Saat finishing milling, tepis pemutongan harus tajam, untuk mengurangi friction antara flank face dan permukaan yang diproses, dan mengurangi elastic deformation. Oleh karena itu, sudut relief harus dipilih lebih besar.
③Helix angle: Untuk membuat milling mulus dan mengurangi milling force, helix angle harus dipilih sebanyak mungkin.
④Entering angle: Dengan mengurangi entering angle secara tepat, dapat meningkatkan kondisi pendinginan dan mengurangi suhu rata-rata area pemrosesan.
2) Tingkatkan Struktur Alat.
①Kurangi jumlah gigi milling cutter dan tambahkan chip space. Karena aluminium material memiliki plasticity yang besar, deformasi pemotongan yang lebih besar selama pemrosesan, dan chip holding space yang lebih besar, bottom radius dari chip pocket harus lebih besar dan jumlah gigi milling cutter harus lebih kecil.
② Haluskan gigi pisau dengan halus. Roughness value tepis pemotongan gigi pisau harus kurang dari Ra=0.4um. Sebelum menggunakan pisau baru, Anda harus menggiling sedikit depan dan belakang gigi dengan fine oil stone untuk menghilangkan residual burrs dan slight serrations saat menggiling gigi. Dengan cara ini, tidak hanya cutting heat dapat dikurangi, tetapi cutting deformation juga relatif kecil.
③Kontrol ketat standar wear alat. Setelah alat aus, surface roughness value workpiece meningkat, cutting temperature naik, dan deformation workpiece meningkat. Oleh karena itu, selain memilih material alat dengan wear resistance yang baik, alat wear standard tidak boleh lebih besar dari 0.2mm, jika tidak mudah menghasilkan built-up edge. Saat pemotongan, suhu workpiece umumnya tidak boleh melebihi 100°C untuk mencegah deformasi.
3. Tingkatkan Metode Clamping Workpiece
Untuk thin-walled aluminium workpiece dengan kekakuan buruk, dapat menggunakan clamping methods berikut untuk mengurangi deformasi:
①Untuk thin-walled bushing parts, jika three-jaw self-centering chuck atau spring chuck digunakan untuk clamp dari arah radial, setelah pemrosesan dan longgar, workpiece pasti akan deformasi. Saat ini, metode menekan axial end face dengan kekakuan yang lebih baik harus digunakan. Gunakan lubang dalam bagian untuk locate, buat threaded mandrel sendiri, masukkan ke lubang dalam bagian, dan gunakan cover plate untuk menekan end face di atasnya, kemudian rapatkan dengan nut. Saat memroses lingkaran luar, clamping deformation dapat dihindari, sehingga machining accuracy yang memuaskan dapat diperoleh.
②Saat memroses thin-walled dan thin-plate workpieces, sebaiknya gunakan vacuum suction cups untuk mendapatkan clamping force yang terdistribusi merata, kemudian proses dengan cutting amount kecil, yang dapat mencegah deformasi workpiece dengan baik.
Selain itu, packing method juga dapat digunakan. Untuk meningkatkan process rigidity thin-walled workpieces, medium dapat diisi di dalam workpiece untuk mengurangi deformasi workpiece selama clamping dan cutting. Misalnya, tuangkan urea melt yang mengandung 3% hingga 6% potassium nitrate ke dalam workpiece, dan setelah pemrosesan, rendam workpiece dalam air atau alkohol untuk melarutkan filler dan tuangkan keluar.
4. Pengaturan yang Wajar dari Prosedur
Selama high-speed cutting, karena machining allowance besar dan intermittent cutting, milling process sering menghasilkan getaran, yang mempengaruhi machining accuracy dan surface roughness. Oleh karena itu, CNC high-speed cutting process umumnya dapat dibagi menjadi: rough machining-semi-finish machining-clear corner machining-finishing dan proses lainnya. Untuk bagian dengan presisi tinggi, terkadang perlu melakukan secondary semi-finishing dan kemudian finishing. Setelah rough machining, bagian dapat dikeringkan secara alami untuk menghilangkan internal stress yang disebabkan oleh rough machining dan mengurangi deformasi. Margin yang tersisa setelah rough machining harus lebih besar dari jumlah deformasi, umumnya 1 hingga 2 mm. Selama finishing, finishing surface bagian harus mempertahankan machining allowance yang seragam, umumnya 0.2-0.5mm adalah yang tepat, sehingga alat berada dalam kondisi stabil selama proses pemrosesan, yang dapat sangat mengurangi cutting deformation, mendapatkan surface machining quality yang baik, dan memastikan akurasi produk.
Keterampilan Operasi Untuk Mengurangi Deformasi Pemrosesan
Selain alasan-alasan di atas, bagian aluminium deformasi selama pemrosesan. Dalam operasi aktual, metode operasi juga sangat penting.
- Untuk bagian dengan machining allowance yang besar, untuk memiliki kondisi pendinginan yang lebih baik selama proses pemrosesan dan menghindari konsentrasi panas, symmetrical machining harus digunakan selama pemrosesan. Jika ada lembaran tebal 90mm yang perlu diproses menjadi 60mm, jika satu sisi di-milling dan sisi lain di-milling segera, dan ukuran akhir diproses sekali, flatness akan mencapai 5mm; jika repeated feed symmetrical processing digunakan, setiap sisi diproses dua kali Ukuran akhir dapat menjamin flatness 0.3mm.
- Jika ada beberapa cavity pada plate part, tidak disarankan untuk menggunakan sequential processing method satu cavity satu cavity selama pemrosesan, yang akan menyebabkan uneven stress dan deformasi bagian. Multi-layer processing diadopsi, dan setiap lapis diproses ke semua cavity pada saat yang sama sebanyak mungkin, kemudian lapis berikutnya diproses untuk membuat bagian evenly stressed dan mengurangi deformasi.
- Kurangi cutting force dan cutting heat dengan mengubah cutting amount. Di antara tiga elemen cutting amount, amount of back-cutting memiliki pengaruh besar terhadap cutting force. Jika machining allowance terlalu besar, cutting force dari satu pass terlalu besar, yang tidak hanya akan merusak bagian, tetapi juga mempengaruhi rigidity machine tool spindle dan mengurangi durability alat. Jika Anda mengurangi amount of knives back, production efficiency akan sangat menurunkan. Namun, high-speed milling digunakan dalam CNC machining, yang dapat mengatasi masalah ini. Sambil mengurangi amount of back-grabbing, asalkan feed ditingkatkan sesuai dan speed machine tool ditingkatkan, cutting force dapat dikurangi sambil menjamin processing efficiency.
- Urutan alat juga harus diperhatikan. Rough machining menekankan perbaikan machining efficiency dan pencapaian removal rate per unit waktu. Biasanya, up-cut milling dapat digunakan. Artinya, excess material pada permukaan blank dihilangkan dengan kecepatan tercepat dan waktu terpendek, dan geometric contour yang diperlukan untuk finishing terbentuk secara dasar. Penekanan finishing adalah high precision dan high quality, dan down milling harus digunakan. Karena cutting thickness dari cutter teeth secara bertahap menurun dari maksimum ke nol selama down milling, tingkat work hardening sangat berkurang, dan pada saat yang sama tingkat deformasi bagian berkurang.
- Deformasi thin-walled workpieces akibat clamping selama pemrosesan sulit untuk dihindari bahkan untuk finishing. Untuk mengurangi deformasi workpiece ke minimum, Anda dapat melepaskan pressing piece sebelum finishing process mencapai ukuran akhir, sehingga workpiece dapat kembali ke bentuk aslinya secara bebas, kemudian rapatkan sedikit, yang merupakan satu-satunya cara untuk clamp workpiece (sepenuhnya sesuai dengan feel), ideal processing effect dapat diperoleh dengan cara ini. Singkatnya, titik aksi clamping force sebaiknya berada pada supporting surface, dan clamping force harus bertindak dalam arah kekakuan yang baik workpiece. Di bawah premis memastikan workpiece tidak longgar, semakin kecil clamping force, semakin baik.
- Saat memroses bagian dengan cavity, cobalah jangan biarkan milling cutter masuk langsung ke bagian seperti bor, yang menyebabkan chip holding space milling cutter tidak mencukupi, chip removal tidak lancar, dan overheating, expansion dan collapse bagian. Unfavorable phenomena seperti knives dan broken knives. Pertama, bor lubang dengan bor dengan ukuran sama dengan milling cutter atau satu ukuran lebih besar, kemudian proses dengan milling cutter. Alternatifnya, CAM software dapat digunakan untuk menghasilkan spiral cutting program.
Main factor yang mempengaruhi machining accuracy dan surface quality bagian aluminium adalah deformasi cenderung terjadi selama pemrosesan bagian tersebut, yang memerlukan operator memiliki pengalaman dan keterampilan operasi tertentu.



