Menguasai Pemecahan Masalah Wire EDM: Masalah Umum dan Solusi Praktis
1. Wire Putus
(1) Kondisi daya listrik buruk—turunkan nilai P. Jika nilai ini sangat diturunkan dan wire masih putus, pertimbangkan untuk menurunkan nilai I hingga wire kontinu. Operasi ini akan mengurangi efisiensi pemrosesan. Jika wire putus dengan sering, silakan merujuk ke bagian berikut untuk mencari penyebab pemutusan wire.
(2) Kondisi pencucian tidak baik, seperti nozzle atas dan bawah tidak dapat ditempel atau pemrosesan terbuka. Biasanya wire putus di area pemrosesan—turunkan nilai P, dan periksa apakah tutup nozzle atas dan bawah rusak, jika rusak, silakan ganti.
(3) Blok konduktif yang sangat aus atau terlalu kotor. Biasanya, lokasi wire putus berada di dekat blok konduktif—putar atau ganti blok konduktif dan bersihkan.
(4) Bagian panduan wire terlalu kotor, menyebabkan wire terkikis. Biasanya wire putus terletak di dekat bagian panduan wire—bersihkan bagian panduan wire.
(5) Tegangan wire terlalu tinggi—turunkan tegangan wire FW dalam parameter, terutama saat pemotongan dengan kemiringan.
(6) Jenis elektroda wire dan kualitas materi benda kerja—ganti elektroda wire; turunkan nilai P dan I hingga wire kontinu.
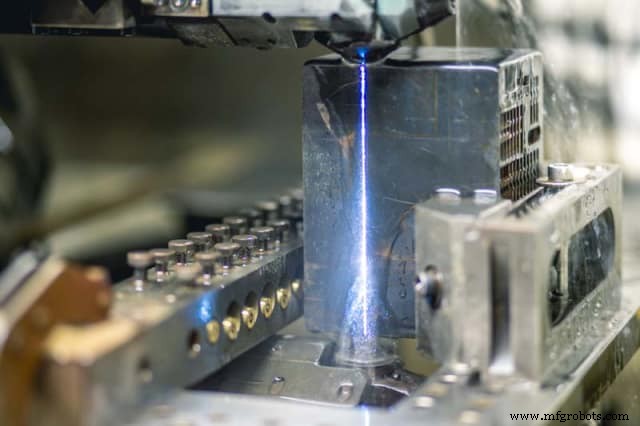
(7) Wire di tong sampah wire meluap, menyebabkan rangkas. Biasanya, wire akan putus segera setelah pemrosesan dimulai—wire sampah yang menyentuh tanah dikembalikan ke tong sampah wire untuk menghilangkan rangkas.
(8) saat memotong wire, offset mungkin tidak sesuai, menyebabkan pemotongan tidak dapat bergerak dan wire putus—kurangi margin antara offset.
(9) Wire putus di roda gulung belakang—periksa rasio tekanan roda gulung, nilai standar adalah 1:1.5.
(10) Pendingin air blok konduktif tidak mencukupi, biasanya wire putus terletak di dekat blok konduktif—periksa saluran pendingin air.
(11) Konduktivitas air deionisasi terlalu tinggi. Biasanya wire putus di area pemrosesan. Jika melebihi nilai standar 10μs, air deionisasi dikembalikan ke nilai standar atau kurang dari nilai standar sebelum pemrosesan. Jika nilai standar masih tidak tercapai, silakan ganti resin.
(12) Kualitas air deionisasi buruk. Biasanya wire putus di area pemrosesan—air di tangki air memiliki kekeruhan atau bau tidak sedap. Silakan ganti elemen filter kertas dan air.
(13) Wire putus, ada wire sampah yang tertunggu di roda panduan keramik bawah lengan bawah atau operasi tidak fleksibel—bersihkan dan atur ulang serta pasang roda panduan keramik, jika perlu, periksa ausnya nozzle panduan wire dan ganti.
(14) Getaran berlebihan roda tegangan (pengiriman wire tidak stabil)—gunakan ukur tegangan untuk memperbaiki tegangan wire.
2. Masalah Kecepatan Pemrosesan
(1) Tidak sesuai proses standar, nozzle atas dan bawah lebih dari 0.1mm jauh dari benda kerja—maksimalkan pemrosesan ditempel.
(2) File TEC yang dibuat tidak benar—masukkan data proses yang relevan dengan benar untuk mendapatkan file TEC yang benar.
(3) Ubah parameter pemrosesan, terutama jika nilai P dan I diturunkan terlalu banyak, kecepatan pemrosesan akan sangat berkurang. Diperlukan modifikasi yang wajar.
(4) Kondisi pencucian tidak baik, dan tekanan pencucian standar tidak memenuhi standar. Jika pemrosesan ditempel memang tidak mungkin, kecepatan pemrosesan harus dipahami dengan benar.
(5) Deformasi benda kerja menyebabkan kondisi daya listrik tidak stabil saat pemrosesan, terutama pemotongan halus—kontrol deformasi.
(6) Jika ACO (Automatically Optimize Energy) dicentang dalam parameter, dalam beberapa kasus, efisiensi pemrosesan akan berkurang banyak. Dalam pemotongan yang stabil, fungsi ACO dapat dicabut centangnya.
(7) Untuk benda kerja dengan banyak sudut, akurasi tinggi dapat diperoleh dengan menggunakan parameter presisi tinggi. Default str pemotongan utama adalah 55, tetapi ini akan mengurangi efisiensi—turunkan nilai strategi sudut str (misalnya 33) atau batalkan (atur ke 0) untuk meningkatkan kecepatan pemrosesan.
(8) Kecepatan pemotongan halus lambat—volume pemrosesan relatif setiap potong dapat dikurangi sedikit. Jika kecepatan pemotongan halus ditingkatkan, offset pemotongan utama dapat dikurangi 0.01 mm-0.02 mm.
(9) Perlu memeriksa apakah pendingin air blok konduktif normal, terutama apakah pendingin air blok konduktif bawah ada.
(10) Efisiensi pemotongan utama lebih rendah dari sebelumnya—silakan pertimbangkan untuk membersihkan roset panduan wire bawah.
3. Masalah Garis Permukaan
(1) Ada masalah dengan kualitas elektroda wire—disarankan untuk mengganti dengan elektroda wire merek.
(2) Masalah jenis materi benda kerja, atau benda kerja mengandung kotoran—ganti materi benda kerja.
(3) Rilis stres internal lokal dalam organisasi internal benda kerja akan menyebabkan garis wire muncul di posisi individu benda kerja.
(4) Suhu fluida kerja terlalu tinggi atau perubahan suhu terlalu besar—pendingin harus digunakan untuk mengontrol suhu fluida dan memastikan suhu lingkungan yang sesuai.
(5) Lingkungan luar mesin tool yang keras dan getaran besar—perbaiki lingkungan luar.
(6) Blok konduktif yang sangat aus—putar atau ganti.
(7) Pendingin air tidak cukup untuk blok konduktif atas dan bawah—bersihkan bagian terkait.
(8) Bagian panduan wire terlalu kotor—bersihkan.
(9) Fluida kerja terlalu kotor—bersihkan tangki dan area kerja, dan ganti fluida kerja.
(10) Perhatikan apakah kondisi daya listrik stabil dan apakah ada fenomena balikan rangkas saat pemotongan halus—jika perlu, nilai UHP dapat ditingkatkan 1~2.
(11) Jika tepi lebih gelap—Anda dapat mengubah parameter pemotongan halus Smode menjadi 10 dan meningkatkan nilai UHP sebesar 2.
(12) Jika arus dan tegangan daya listrik normal saat pemotongan halus, tetapi kecepatan sangat rendah—offset relatif dapat dikurangi.
(13) Kondisi pencucian tidak baik, dan tekanan pencucian standar serta bentuk jet tidak memenuhi standar—periksa apakah nozzle atas dan bawah rusak.
(14) Tegangan wire tidak stabil—kalibrasi kecepatan wire dan tegangan jika perlu.
4. Permukaan Benda Kerja Tidak Dihaluskan
(1) Offset relatif terlalu kecil—tingkatkan offset relatif dengan cara yang sesuai.
(2) Deformasi benda kerja menyebabkan kecepatan pemotongan tidak merata saat pemotongan halus—kontrol deformasi.
(3) Kualitas elektroda wire buruk—disarankan untuk mengganti dengan elektroda wire merek.
(4) Bagian panduan wire terlalu kotor—bersihkan.
(5) Blok konduktif yang sangat aus—putar atau ganti.
(6) Pemilihan parameter proses yang salah—pilih TEC yang benar.
(7) Kondisi pencucian tidak baik, dan tekanan pencucian standar serta bentuk jet tidak dapat tercapai—periksa apakah nozzle atas dan bawah rusak.
(8) Pengiriman wire tidak stabil—periksa dan sesuaikan.
5. Kesalahan Bentuk Pemotongan Besar
(1) Histeresis elektroda wire saat memotong sudut akan menyebabkan sudut runtuh. Untuk benda kerja yang membutuhkan akurasi sudut tinggi, pilih parameter TEC dengan strategi sudut.
(2) Untuk mencegah deformasi bagian besar, teknologi pemrosesan dapat ditingkatkan—
- 1) Cetak: Buat dua potong utama, pertama tingkatkan offset potong utama sebesar 0.1—0.2mm di satu sisi, lakukan potong utama pertama untuk merilis stres, lalu gunakan offset standar untuk potong utama kedua.
- 2) Pukulan: Dua atau lebih perawatan sementara harus ditinggalkan, dan diproses dengan membuka bentuk saat pemrograman.
- 3) Posisi awal dan posisi dukungan yang sesuai; coba buat lubang sebagai lubang benang.
(3) Penyelarasan wire tidak baik—lakukan penyelarasan wire lagi.
(4) Lingkungan luar mesin tool yang keras dan getaran besar—perbaiki lingkungan luar.
(5) Jenis elektroda wire dan kualitas materi benda kerja terlalu buruk—pilih elektroda wire dan benda kerja yang sesuai.
(6) Jarak antara posisi klem benda kerja dan nozzle atas dan bawah terlalu besar—sesuaikan metode klem.
(7) Kecepatan wire atau tegangan wire tidak normal—sesuaikan atau kalibrasi.
(8) Kondisi pencucian berubah secara signifikan, menyebabkan filamen bergetar besar. Kemungkinan penyebab adalah nozzle atas dan bawah rusak—silakan ganti jika rusak;
(9) Apakah sumbu dan lengan atas dan bawah mesin tool bertabrakan, menyebabkan akurasi mekanis mesin tool berubah.
6. Benda Kerja Cekung atau Cembung
(1) Optimalkan parameter—Dalam kasus cekung, nilai Ssoll parameter proses pemotongan utama dan pemotongan halus dapat diturunkan, kecepatan wire dan tegangan dapat ditingkatkan, kecepatan pemotongan konstan potong terakhir dapat ditingkatkan, dan jarak antara pemotongan halus 1 dan pemotongan utama dapat ditingkatkan Offset relatif.
(2) Metode pemrosesan saat cembung berlawanan dengan cekung.
7. Kesalahan Kemiringan Benda Lurus
(1) Kualitas elektroda wire buruk—disarankan untuk mengganti dengan elektroda wire merek.
(2) Optimalkan parameter—Tingkatkan kecepatan wire dan tingkatkan sedikit tegangan wire.
(3) Kompensasi kemiringan yang sesuai ditambahkan ke program ISO—Gunakan fungsi kompensasi kemiringan selama pemrograman.
(4) Sesuaikan debit air tekanan rendah atas dan bawah—sesuaikan dengan benar debit cairan pencucian tekanan rendah saat pemotongan halus.
8. Jejak Garis Pengiriman
Saat memproses cetakan cekung, sering muncul goresan di tepi pemotongan. Untuk beberapa cetakan presisi, persyaratan presisi dan permukaan sangat tinggi. Goresan di permukaan benda kerja secara langsung mempengaruhi kualitas permukaan produk.
- Dapat diperbaiki dengan mengadopsi metode masuk busur dan keluar busur untuk maju dan mundur. Saat pemrograman, masukkan radius masuk busur dan radius keluar busur, 4-0.5 sudah cukup.
- Dalam program yang dihasilkan secara otomatis, kode untuk memperkenalkan offset pemotongan dan keluar pemotongan adalah H000, dan nilai default adalah 0. Oleh karena itu, masuk dan keluar pada titik yang sama, menghasilkan daya listrik sekunder, yang mengakibatkan goresan beberapa mikron. Dapat menghindari fenomena ini dengan mengadopsi metode masuk miring dan mundur miring untuk menstagger titik masuk dan keluar. Anda hanya perlu menetapkan nilai H000 dalam program, biasanya 0.03-0.06.
9. Wire Putus dengan Sering saat Mencari Tepi
Silakan periksa apakah wire sering putus saat menggunakan elektroda wire 0.15mm atau 0.1mm untuk mencari tepi:
Tegangan wire dalam konfigurasi mesin tidak benar—Sistem default menetapkan tegangan pencarian tepi ke 12. Jika Anda beralih ke elektroda wire 0.15mm atau 0.1mm, Anda harus menurunkan nilai tegangan ini, jika tidak akan terjadi putus wire selama proses penyelarasan wire.
FW elektroda wire 0.1mm disesuaikan ke 3; FW elektroda wire 0.15mm disesuaikan ke 7.
10. Alarm Kesalahan Koneksi Busur dan Busur
Karena beberapa file gambar cetakan adalah UG, Master CAM dan perangkat lunak 3D lainnya yang dikonversi ke gambar 2D, beberapa sudut, busur dan dimensi aktual dari gambar 2D yang dikonversi tidak benar, dan akurasi perangkat lunak pemrograman terhubung. Setelah program selesai, simulasi pemrosesan dilakukan. Kadang-kadang akan alarm bahwa busur dan busur terhubung secara salah.
(1) Tingkatkan atau turunkan nilai arc I atau J di baris program alarm sebesar 0.001.
(2) Saat menggunakan perangkat lunak pemrograman Fikus, Anda dapat mengubah konfigurasi pemrosesan lanjutan dari tiga desimal asli menjadi empat desimal. Langkah-langkahnya adalah:
- 1) Temukan folder Metalcam dari file instalasi Fikus, klik dua kali untuk menemukan folder Fikusvisualcam.
- 2) Temukan folder post, klik dua kali untuk menemukan folder cfg.
- 3) Temukan file pemrosesan lanjutan edmAGIE-CA Frontier-G61.cfg.
- 4) Ubah 3 pada item 5 menjadi 4



