Tombol: Dari Pengait Kuno hingga Inovasi Modern
Latar Belakang
Asal-usul tombol merentang ke zaman prasejarah, namun ia telah bertahan ribuan tahun perubahan mode dan teknik manufaktur. Meskipun tombol telah digunakan selama ribuan tahun, lubang tombol—yang dipercaya diperkenalkan ke Eropa oleh knight Crusader pada abad ke-13—memicu boom penggunaan tombol. Selama Renaisans, jaket pria sering dihiasi barisan tombol dari dagu hingga pinggang, lengan ditombol dari siku hingga pergelangan kaki, dan celana memiliki tombol pinggang, lutut, atau paha. Guild Paris pada abad ke-13 sudah membuat tombol dari kayu, tulang, kuningan, pewter, emas, dan perak.
Pada abad ke-18, industri tombol telah berkembang di seluruh Eropa. Artisan memperkenalkan berbagai teknik: istana Louis XIV menyukai tombol rumit dari logam mulia, permata, dan kain bordir; produsen Inggris memulai tombol besi; dan craftman Prancis mempopulerkan tombol kaca atau kaca-logam. Seni terkemuka—seperti Antoine Watteau—juga berkontribusi pada desain tombol, sementara porselain halus seperti Wedgwood, Limoges, dan Staffordshire menyediakan tombol yang indah.
Akhir tahun 1700-an melihat pabrik pertama yang memproduksi tombol logam dengan die-cutting. Pembuat die awalnya dilarang emigrasi, tetapi teknologi akhirnya menyebar, yang mengarah pada produksi massal dalam logam, kaca, dan bahan lainnya. Pada abad ke-19, tombol mewah merayakan pementasan dan adegan sastra, dengan pembuat die menciptakan motif dari drama, novel, lagu anak-anak, opera Wagner, dan operetta Gilbert & Sullivan.
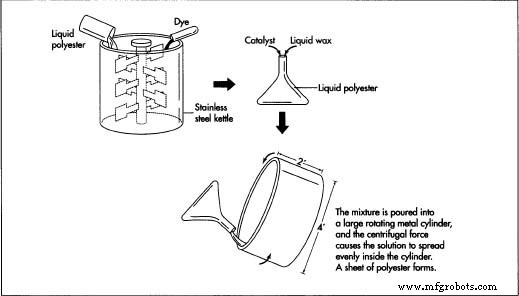
Pada awal abad ke-20, mode beralih ke siluet yang lebih sederhana, mencerminkan kelas white-collar yang muncul. Tombol kemeja murah dan cocok muncul di toko kelontong pada tahun 1910. Tombol plastik memasuki pasar pada tahun 1930-an, meskipun cangkang laut dan bahan alami lainnya masih mendominasi banyak pakaian. Perang Dunia II mempercepat teknologi plastik; tombol akrilik dipakai kembali dari bahan sisa menara tembak pemburu, dan era pas perang melihat industri tombol beralih hampir sepenuhnya ke plastik. Metode produksi termasuk cetak cetakan dan injeksi cetak; pendekatan paling umum adalah die-cutting dari silinder cetakan polyester, seperti yang diilustrasi di bawah.
Bahan Baku
Meskipun bahan alami masih digunakan, mereka memerlukan lebih banyak tenaga kerja dibandingkan plastik. Gajah gading, gading paus, dan cangkang kura-kura tombol dilarang di AS karena undang-undang perlindungan satwa liar. Tumbuk tanduk, yang berasal dari kaki sapi atau kerbau, telah menurun dalam kualitas dan warna; tanduk antik menunjukkan streak yang cerlang, sedangkan tanduk modern cenderung coklat kusam. Tumbuk tanduk tetap menjadi ciri khas fashion pria kelas atas tetapi dapat berlanggan hingga satu dolar per potong, dibandingkan harga setengah sen untuk tombol plastik standar. Tumbuk mutiara, dihargai karena kilau mereka, menjadi mahal setelah Perang Dunia II ketika penyelam Pasifik menaikkan harga untuk tenaga kerjanya. Tumbuk kaca impor Jerman juga kurang disukai setelah perang karena pekerjaan tangan yang intensif.
Polyester sekarang adalah bahan tombol yang mendominasi. Properti uniknya—digabungkan dengan pewarna, karbonat merah untuk kilau mutiara, karbon hitam untuk hitam, dan titan untuk putih—menciptakan tombol yang awet dan awet warna. Katalis kimia dan lilin lebih jauh mengeraskan polyester selama manufaktur.
Proses Manufaktur
Mencampur Polyester
- 1. Polyester cair tiba di pabrik. Ini diiringi dari tangki penyimpanan dan diukur dalam ketel baja tahan karat. Pewarna ditambahkan jika tombol membutuhkan warna. Campuran dituangkan ke dalam beaker logam 11 liter, diikuti oleh katalis dan lilin cair.
Mengalirkan ke Silinder
- 2. Campuran katalis-lilin-polyester dituangkan ke dalam silinder baja besar yang berputar dilapisi krom. Dimensi tipikal adalah 2 kaki panjang dan 4 kaki diameter. Silinder berputar pada 250 rpm, dan gaya sentrifugal menyebarkan cairan menjadi lembar merata. Bibir 2 inci mencegah kebocoran.
Mengeras Lembar
- 3. Sambil berputar, polyester bereaksi dengan katalis dan mengeras. Lilin naik ke permukaan dan tenggelam ke dasar, menyandwich lembar yang telah mengeras di antara lapisan lilin. Setelah 20 menit, lembar mengeras menjadi konsistensi yang hancur mirip keju basi.
Memotong Lembar
- 4. Setelah mengeras, silinder berhenti dan lembar diangkat. Ini digulung pada tabung kayu, lapis lilin atas dikupas, dan lembar diumpankan ke mesin blanking.
Memotong Blanks
- 5. Mesin blanking mentransport lembar polyester di sepanjang sabuk konveyor. Cetakan logam bundar membuat lingkaran ukuran tombol—blanks—di dalam lembar. Cetakan berbeda menghasilkan ukuran tombol standar. Pemotongan memakan waktu 2–4 menit tergantung pada ukuran.
Mendinginkan Blanks
- 6. Blanks, masih panas dari reaksi katalis, ditempatkan dalam kantong nylon dan direndam dalam mandi garam panas 230 °F (110 °C) selama 15 menit. Mereka kemudian pindah ke tangki air dingin, mengeras sepenuhnya. Pengering sentrifugal memutar blanks dalam kerangka kawat mesh untuk menguapkan kelebihan kelembaban.
Menggaya Blanks
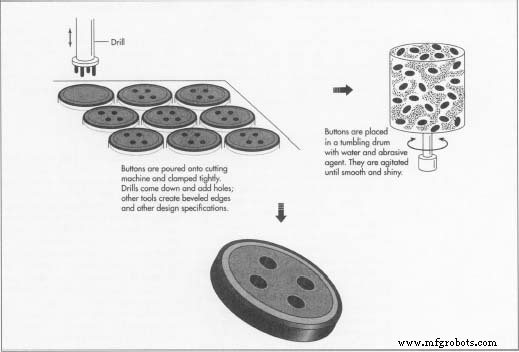
- 7. Setiap blank diposisikan pada kepala pemotong yang disesuaikan dengan desain yang diinginkan—bevel, flat, atau concave. Blade memotong tombol, setelah itu bor membentuk lubang sesuai spesifikasi produsen (jumlah lubang, diameter, jarak). Vakuum mengangkat tombol jadi ke dalam wadah pengumpulan. Produksi dapat mencapai ratusan tombol per menit, bervariasi dengan ukuran dan kompleksitas.
Finishing Tombol
- 8. Setelah memotong dan membor, tombol mungkin memiliki tepi kasar atau bekas alat. Mereka ditempatkan dalam drum tumbling heksagonal yang berisi air, media abrasif, dan agen busa. Drum berputar hingga 24 jam, mengupah tombol hingga halus dan bersinar. Terakhir, mereka dicuci dan dikeringkan.
Kontrol Kualitas
Tombol jadi melalui pemeriksaan visual pada sabuk konveyor. Inspektornya menghapus tombol yang retak atau terpotong salah, memastikan hanya potongan sempurna yang mencapai kemasan dan penjualan.
Masa Depan
Meskipun kenaikan zip, Velcro, dan kain stret yang mengurangi kebutuhan akan penangkal, tombol tetap fungsional dan modis. Inovasi terus berlanjut, contohnya tombol keramik Diamond Z—desain zirconium oksida yang diperkenalkan oleh Joseph Coors Jr. pada tahun 1993. Dibakar pada 3.200 °F (1.760 °C) dan dilapisi dengan finishing mirip gading, tombol ini memiliki kekuatan fleksi 2,5 kali lipat besi. Uji jatuh yang ketat menunjukkan ketahanannya, namun biaya produksi yang tinggi mencegahnya menggantikan tombol polyester konvensional.



