Kunci Pintu: Sejarah, Desain, dan Manufaktur Modern
Latar Belakang
Ada 114 juta pintu di seluruh Amerika Serikat, dengan sekitar dua juta pintu baru ditambahkan setiap tahun. Pintu yang dilengkapi dengan perangkat keras yang sesuai menyegel pembukaan ini, melindungi ruang interior dari elemen. Pintu awal hanyalah kulit atau tekstil; pintu kayu menjadi umum di Mesir Kuno dan Mesopotamia, sementara batu, logam, kaca, dan bahkan kertas juga telah berfungsi sebagai bahan pintu. Pintu beroperasi dengan bergoyang, lipat, geser, atau gulir, dan sebagian besar pintu bergoyang dilengkapi dengan tuas atau kunci pintu untuk operasi yang mudah.
Kunci pintu telah digunakan di seluruh dunia selama berabad-abad, pertama kali diproduksi di AS pada pertengahan abad kesembilan. Meskipun kunci bola berbentuk bola adalah yang paling sulit diputar, mereka tetap paling luas digunakan. Kunci berbentuk telur, sebaliknya, adalah yang paling mudah bagi sebagian besar pengguna. Bahan bervariasi dari kayu, keramik, kaca, plastik hingga berbagai logam; kuningan sangat populer karena tahan karat yang unggul.
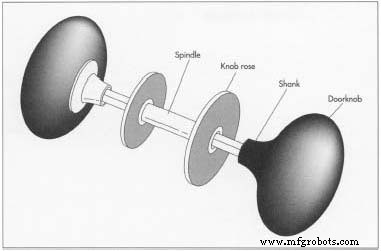
Kunci pintu rata-rata berukuran 2,25 in (5,715 cm) diameter. Komponen intinya adalah kunci rose, shank, spindle, dan kunci-top. Kunci-top adalah bagian atas, yang lebih besar yang dipegang oleh tangan. Shank memancar dari kunci, menyimpan lubang atau soket yang menerima spindle. Kunci rose—pinggan bundar atau pelat—berfungsi sebagai soket kunci, melekat pada permukaan pintu. Spindle, poros logam, memutar kunci petir.
Sejarah
Desain dan bahan kunci pintu AS telah berevolusi secara dramatis. Perangkat zaman kolonial berbasis kayu, dengan petir sederhana dan tali. Kunci bundar muncul sekitar kemerdekaan, sementara perangkat keras hias—kunci termasuk—muncul setelah Pameran Abad Kedua 1876. Sebelum itu, 95 % perangkat keras diimpor pada tahun 1838.
Kunci kaca langka sampai metode pencetakan hemat biaya diperkenalkan. Kunci kaca yang ditekan mendominasi dari 1826–1850, diikuti oleh kaca potong hingga 1910. Kunci kayu memasuki pasar pada akhir 1800-an tetapi dikeluarkan setelah 1910. Kunci China atau keramik sebagian besar diimpor dari Prancis dan Inggris hingga pertengahan 1800-an, ketika paten AS pertama untuk kunci tanah liat diberikan.
Sebelum 1846, kunci logam dirakit dari dua potong yang dibraser atau tiga potong yang disolder. Kunci logam cetak muncul sekitar 1846. Akhir 1800-an menyaksikan kunci logam komposit—badan besi atau baja dilapis perunggu atau kuningan—diperkenalkan sebagai opsi yang lebih terjangkau. Setengah terakhir abad kesembilan membawa banyak paten untuk metode pemasangan spindle dan desain hias. Pada tahun 1870, teknik cetak kompresi mempercepat hiasan perangkat keras.
Kunci pintu Victoria seringkali dibuat dari perunggu cetak dengan pola hias. Pada era ini, dua belas perusahaan besar dan banyak perusahaan kecil menghasilkan ratusan desain hias di seluruh logam cetak dan logam taokan, kaca, kayu, dan keramik. Dari 1830–1873, lebih dari 100 paten AS diberikan untuk kunci. Kolektor telah katalog lebih dari 1.000 desain kuno ke dalam 15 tipe berdasarkan bentuk, bahan, dan pola, dengan grade teratas biasanya perunggu cetak atau kuningan.
Pada sekitar tahun 1900, kunci logam dan kaca menggulung ball bearing di shanks, mengurangi gesekan dan menghapus endplay. Awal 1900-an mendukung perunggu dan porsel.
Sebagian besar kunci pintu termasuk mekanisme kunci. Pembuatan kunci baja dimulai pada tahun 1896. Saat ini, kunci spring—tombol tekan sederhana di tengah kunci—masih menjadi kunci privasi paling umum, dapat dioperasikan oleh jari, tinju, atau siku. Beberapa kunci menggabungkan kunci spring dengan kunci mati yang diaktifkan kunci, sementara yang lain menggunakan sistem elektronik seperti chip yang dapat diprogram yang mengautentikasi pengguna.
Desain
Pemilihan perangkat keras biasanya didorong oleh estetika, biaya, dan ketersediaan, jarang oleh fungsi. Untuk memastikan kegunaan, desainer harus mengevaluasi tidak hanya penampilan tetapi juga ukuran, bentuk, tekstur, dan ergonomi kunci. Fitur desain ideal meliputi: tidak ada tepi tajam, bentuk yang mudah dipegang, finishing bertekstur atau tidak licin, dan poros yang cukup panjang untuk memasuki tangan pengguna di belakang kunci.
Ketika desain baru diperlukan, model 2-D dibuat menggunakan perangkat lunak CAD. Prototipe 3-D kemudian dibuat untuk menghasilkan cetakan atau matri. Untuk cetak logam, pola kayu atau tanah liat digunakan untuk membuat cetakan.
Bahan Baku
Sebagian besar kunci pintu adalah logam, dengan kuningan yang paling umum. Kuningan adalah legam tembaga dan seng, biasanya disuplai sebagai rod atau billet yang dipotong mesin ke panjang yang diperlukan. Bahan baku harus memenuhi standar American Society for Testing and Materials (ASTM) untuk properti fisik, mekanik, kimia, termal, dan mikrostruktur yang spesifik untuk setiap proses.
Proses Manufaktur
Pembuatan kunci pintu logam melibatkan beberapa metode. Kunci kuningan biasanya dicetak taokan, proses yang memaksa logam panas ke dalam cetakan yang dibentuk di bawah tekanan tinggi, menghasilkan komponen hingga 250 % lebih kuat dari cetakan dan seringkali lebih hemat biaya.
Cetak Taokan
- 1 Billet dipanaskan hingga 1.400 °F (759,9 °C) dalam tungku gas untuk melunakkan logam. Kemudian diletakkan ke dalam cetakan baja yang dirancang khusus yang cocok dengan profil produk. Sebuah pres mendorong billet ke dalam ruang cetakan dan membentuk bentuk kunci.
- 2 Setelah dikeluarkan, kunci didinginkan, difinish, ditawarkan, dan dibersihkan untuk menghilangkan skala panas.
Persiapan Permukaan
- 3 Kunci melalui serangkaian langkah finishing—coining, milling, drilling, dan tapping—untuk menyiapkan permukaan yang siap untuk dipoles.
 Kunci kemudian dipoles hingga fini yang cerah.
Pelapisan
- 4 Untuk perlindungan tambahan, pelapisan organik atau anorganik diterapkan melalui beberapa proses. Opsi organik meliputi polyuretan, akrilik, dan epoksi, meskipun penggunaan pelarut dapat meningkatkan bahaya. Banyak produsen sekarang lebih memilih pelapisan anorganik—pelapisan elektro atau depositasi uap fisik (PVD)—berdasarkan logam iners.
- 5 PVD menggunakan sputtering dan evaporator termal dalam ruang udara yang dikosongkan hingga vakum tinggi (kurang dari satu jutaan dari tekanan atmosfer). Permukaan kuningan dibersihkan secara teliti, kemudian di-elektroplating dengan bahan semi-mulia sebelum deposisi.
Kontrol Kualitas
Komposisi bahan baku harus memenuhi spesifikasi ASTM untuk cetak taokan. Sepanjang manufaktur, parameter proses dipantau dan dikontrol untuk memastikan kunci pintu jadi memenuhi standar dimensi, finishing permukaan, dan fungsional, seringkali ditentukan oleh kode bangunan.
Produk Samping/Limbah
Cetak taokan menghasilkan limbah minimal dibandingkan metode lain, karena bagian dicetak taokan mendekati bentuk akhir. Proses ini juga menghasilkan komposisi, dimensi, dan struktur yang seragam, mengurangi penolakan.
Masa Depan
Sistem keamanan dan kontrol akses untuk pintu akan menjadi semakin canggih seiring penurunan biaya elektronika. Sementara perangkat keras mekanis akan selalu dibutuhkan, perangkat keras elektronik diharapkan tumbuh lebih cepat, mendorong kode bangunan baru untuk menyesuaikannya.
Kunci pintu klasik akan terus vital di industri bangunan, dan proyek restorasi akan menjaga kuno kunci atau reproduksi yang akurat tetap diminati.



