MillerCoors Meningkatkan Operasi dengan Perencanaan Pemeliharaan Ahli
 MillerCoors Asset CARE planner Tim Davison
Perencanaan tidak sexy. Tom Clancy tidak akan menulis thriller spionase berjudul “The Maintenance Planner.”
Anda tidak akan memasukkan teman-teman ke tepi duduk bar menceritakan waktu Anda mengambil semua langkah yang tepat dan memastikan proyek overhaul akan berjalan lancar. (“Nah, lalu apa yang terjadi?!”)
Tidak ada glitz, kilau, atau eye candy.
“Ketika departemen pemeliharaan mencari perbaikan, biasanya ada fokus besar pada menampilkan kemenangan dan mengambil foto sebelum-dan-sesudah – hal ‘wow’,” kata Dan Roberts, direktur reliability Asset CARE Miller Coors di Golden, Colo.
“Pemeliharaan prediktif sexy. Dengan termografi inframerah, Anda mengambil tangkapan layar dan bilang, ‘Lihat apa yang saya temukan.’ Dengan analisis getaran, Anda menghubungkannya, mencetak bacaan dan pergi, ‘Yep, saya menemukan bearing yang rusak.’ Semua itu penting dan diperlukan, tetapi ada pekerjaan baik yang berlangsung di inti. Ini hanya tidak sexy. Bagaimana Anda menunjukkan hasil dari perencanaan dan penjadwalan yang efektif? Anda tidak bisa melakukannya dengan foto sebelum-dan-sesudah.”
Dengan tenang dan diam, organisasi pemeliharaan dan keandalan MillerCoors menggunakan perencanaan dan penjadwalan sebagai alat perbaikan. Ini memberikan keseimbangan di lingkungan di mana ketidakseimbangan memiliki konsekuensi besar.
Mempertahankan Rantai
MillerCoors, pembel biru ketiga terbesar di Amerika, telah menargetkan perbaikan pemeliharaan selama lebih dari satu dekade, dan dengan alasan yang tepat. Pabrik Golden beroperasi 24 jam sehari, tujuh hari seminggu, untuk memproduksi 217 juta ons bir setiap hari.
“Mungkin hanya ada dua hari dalam setahun yang kami tidak memproduksi,” kata Tim Davison, perencana Asset CARE di bagian pabrik bir dari kompleks multi-pabrik besar di Golden.
Proses pembuatan bir – dari bahan baku hingga barang dikemas dan dikirim – berjalan dalam rantai yang erat, dan banyak komponen proses memiliki mesin non-redundan. Jika terjadi kerusakan mekanis, memindahkan pekerjaan ke peralatan serupa mungkin tidak menjadi opsi. Dalam kasus ini, proses terhenti sepenuhnya.
“Ada kerusakan, biasanya itu masalah besar,” kata Ron Kerr, manajer Asset CARE untuk utilitas. “Ini mempengaruhi hampir semua orang di aliran atas dan bawah.”
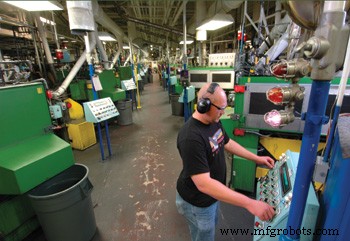
Press operator Craig Doebele mengoperasikan kontrol di sisi lini produksi di Rocky Mountain Metal Container, joint venture MillerCoors/Ball.
Tujuannya adalah agar mesin berjalan non-stop selama bertahun-tahun, terutama selama musim panas puncak, hingga jendela pemeliharaan singkat dapat dijadwalkan.
Struktur unik unit bisnis Golden menambah stres pada rantai. Sementara MillerCoors memiliki pabrik bir, itu adalah mitra bersama dalam pembuatan kaleng (dengan Ball Corporation) dan pembuatan botol (Owens-Illinois). Memastikan semua pihak bergerak ke arah yang sama diperlukan, tetapi membutuhkan kesabaran.
Bahan yang Hilang
Kecepatan perbaikan pemeliharaan, yang lambat dan stabil selama bertahun-tahun, meningkat pada akhir tahun 1990 setelah top-player Anheuser Busch mengumumkan potongan harga. Untuk tetap kompetitif, MillerCoors mencoba untuk kembali berinvestasi di bagian depan bisnis.
“Biaya barang kami harus turun dengan margin yang besar,” kata Roberts. “Kami perlu mengejar sejumlah elemen, operasi salah satunya. Peluang dan tujuan adalah untuk menjadi operasi yang paling andal yang mungkin.”
 Mike Zietlow, spesialis senior di bengkel forklift pabrik bir MillerCoors, menumpuk diri di bench vise untuk melakukan pekerjaan presisi. Area forklift telah meningkatkan tingkat penyelesaian pemeliharaan pencegahan dalam 18 bulan terakhir.
Asset CARE (singkatan untuk Capability, Availability, Reliability and Enhancement) menjadi seruan rakyat. Reliability-Centered Maintenance (RCM), root cause failure analysis (RCFA) dan alat pemeliharaan prediktif (PdM) digunakan. Bahkan dengan kemajuan positif ini, ada yang hilang.
Roberts menyebut contoh kipas yang mengalami tiga kegagalan dinamis selama periode 18 bulan. Setelah kegagalan pertama, RCFA mengidentifikasi pelumasan sebagai penyebab akar. Sistem pelumasan otomatis dipasang. Setelah kegagalan kedua, auto lubers dianggap bermasalah. Setelah kegagalan ketiga, pemimpin pemeliharaan mengundur diri.
“Kami sekarang berpartisipasi dalam latihan cause mapping yang memandu kami untuk menjelajahi beberapa penyebab akar,” kata Roberts. “RCFA tidak mengatakan bahwa ada satu penyebab akar, tetapi itu memandu orang ke arah itu.”
Dengan mengejar lebih dalam, perencanaan dan penjadwalan muncul sebagai penyumbang masalah.
Sebulan sebelum kegagalan ketiga, analisis getaran telah mengidentifikasi anomali. Namun, langkah yang tepat tidak diambil untuk menjadwalkan pemeliharaan dan menjadikannya prioritas sebelum kegagalan terjadi. Pelajaran: penguatan yang besar tidak mungkin jika perencanaan dan penjadwalan dasar tidak ada.
“Sebelum upaya terpusat kami, kami tidak benar-benar melakukan perencanaan dan penjadwalan,” kata Roberts. “Perencana memeriksa pesanan kerja di sistem komputer, mencetaknya, memberikannya kepada supervisor dan menunggu supervisor untuk membagikannya kepada kru. Tidak ada banyak upaya yang dihabiskan untuk duduk secara mingguan dengan operasi dan meninjau apa yang akan datang, menentukan prioritas dan mengidentifikasi sumber daya.”
Pabrik berfungsi dalam mode pemeliharaan reaktif. Perencana menghabiskan waktu besar untuk mencari, menyimpan, dan mendistribusikan spare part.
“Jika organisasi kami memikirkan ke depan, kami menemukan hal-hal yang perlu diperbaiki, menulis pesanan kerja, merencanakan pesanan kerja dan menyelesaikan pekerjaan. Jika reaktif, kami membeli tiket kelas satu pesawat untuk mengirim motor,” kata Bobby McCall, manajer pemeliharaan untuk operasi packaging.
Pekerjaan reaktif memiliki hadiahnya – tapak punggung dan kue terima kasih dari produksi. Sebuah trofi berjalan diberikan setiap tahun kepada perencana yang paling banyak melakukan pengiriman malam.
Kemudian MillerCoors menemukan cara yang lebih baik dengan mengidentifikasi komponen esensial dari perencanaan pemeliharaan yang efektif. Ini memaksimalkan sumber daya, meminimalkan biaya dan meningkatkan keandalan peralatan secara keseluruhan. Bagian-bagian berikut menguraikan beberapa komponen ini.
Dan Roberts adalah direktur Asset CARE untuk keandalan MillerCoors Brewing Company di Golden, Colo. Meskipun pabrik perusahaan telah membuat kemajuan yang signifikan, dia mengakui bahwa “kami belum sampai di sana.”
Sungguh Dedikasi
Seperti dalam upaya apapun, dedikasi adalah kunci keberhasilan. Di MillerCoors, pemeliharaan yang memikirkan ke depan dimulai dengan perencana dan sumber daya yang dedikasi.
Organisasi perencanaan memerlukan jumlah perencana yang sesuai. Setiap perencana harus memiliki area tanggung jawab yang:
• wajar dalam ukuran geografis;
• wajar dalam jumlah personil craft yang diwakili; atau,
• wajar dalam jumlah peralatan.
Tanpa batasan seperti itu, bagaimana perencana dapat meluangkan waktu dan sumber daya yang tepat untuk memelihara area tersebut secara efektif?
Davison mengatakan bahwa dengan area terlalu besar, satu perencana tidak dapat fokus pada cakupan keseluruhan, hanya pada aktor buruk dan situasi darurat yang timbul. Ketika perencana fokus pada aktor buruk dan kegagalan, itu tidak memungkinkan perencanaan prediktif dan proaktif yang diperlukan.
“Dua orang tidak dapat merencanakan 4.000 peralatan,” kata Davison. “Mereka hanya akan punya waktu untuk memesan bagian.”
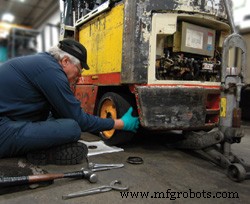
Mekanik forklift Jerry Mitchell melepas roda untuk membuka bearing untuk pekerjaan pemeliharaan pencegahan.
Terkait cakupan perencana-ke-craft, Roberts mengatakan targetnya saat ini adalah satu perencana untuk setiap 15 hingga 18 orang craft. Aturan umum adalah semakin Anda mendekati kelas dunia, semakin banyak orang craft yang dapat Anda miliki per perencana. Jika Anda di tangga bawah, persentase perencana yang lebih besar sesuai.
Tujuan pabrikan adalah untuk membatasi perencanaan secara khusus pada tugas yang berkaitan dengan keandalan dan pemeliharaan area tanggung jawab yang ditentukan. Jika tidak, mudah bagi perencana untuk terpeleso dengan pekerjaan yang jatuh di luar peran dan fungsi mereka.
“Produksi dapat melihat perencana sebagai ‘go-fer’ atau Wal-Mart, yang ada untuk melayani setiap kebutuhan dan keinginan mereka,” kata Brad Simpkins, manajer Asset CARE yang bertanggung jawab atas peralatan seluler.
Manajemen pabrik dan departemen juga dapat menghambat perencana dengan tugas administratif, pelaporan, dan input data.
“Tanpa kemampuan untuk memiliki fokus yang benar, perencanaan menjadi reaktif,” tambah Simpkins.
Sama pentingnya, para perencana ini juga memerlukan sumber daya yang dedikasi (waktu dan tenaga kerja) untuk menyelesaikan pekerjaan yang direncanakan dan dijadwalkan. Ini dapat menjadi pil pahit bagi beberapa pekerja pemeliharaan dan produksi.
“Beberapa mekanik upah berkata, ‘Kami suka apa yang kami lakukan sekarang.’ Mereka suka datang di kuda putih dan menyelamatkan hari,” kata Jay Johnson, manajer pemeliharaan untuk operasi proses. “Tapi mereka melihat bahwa manajemen mendukung ini 100 persen. Ini tidak akan pergi.”
Manajer produksi dan operator juga ragu-ragu tentang memasukkan kuda putih ke kurungan.
Dalam organisasi packaging MillerCoors, kru pemeliharaan terlibat sama rata di tiga shift. “Tujuan mereka adalah untuk memperbaiki mesin dan menjadikannya berjalan,” kata Kerr.
Kemudian, perubahan penjadwalan pertama datang. Persentase yang signifikan dari orang craft yang bekerja malam dan akhir pekan dialihkan untuk melakukan pekerjaan terencana di shift siang.
“Produksi berkata kepada kami, ‘Kamu tidak mendukung kerusakan kami!’” kata Kerr. “Kamu benar. Saya tidak akan mendukung kerusakan kamu. Saya akan mendukung pekerjaan proaktif. Memaksa mereka menerima itu membutuhkan lompat kepercayaan.”
Di antara departemen fungsional di MillerCoors, packaging saat ini adalah pelopor dalam mendorong sumber daya yang dedikasi ke pekerjaan proaktif dan terencana.
“Kami akan merencanakan 100 persen jam yang tersedia untuk pekerjaan pemeliharaan terencana,” kata McCall. “Kami masih mendengar, ‘Kamu tidak bisa melakukan itu; kamu harus merencanakan untuk kerusakan.’ Tidak, kami tidak akan merencanakan untuk kerusakan. Kami akan merencanakan untuk melakukan pekerjaan terencana. Kami akan menangani kerusakan jika terjadi.”
Di semua tingkat, organisasi harus menyadari bahwa operator dan personil craft ada di fasilitas manufaktur karena ada proses yang harus dioperasikan dan dipelihara. Perencana ada untuk memaksimalkan efektivitas operator dan pemelihara. Semua tingkat dalam operasi mulai bekerja sama sebagai tim, untuk tujuan umum peningkatan keandalan dan kinerja operasional, tidak lagi ada fokus pada “kemenangan kuda putih” melainkan pada keuntungan berkelanjutan jangka panjang.
Manajemen Waktu
Kunci lain dari keberhasilan perencanaan MillerCoors adalah memaksimalkan waktu.
Seperti yang dicatat di bagian sebelumnya, produksi sedikit ragu-ragu. Jika pemeliharaan akan mengurangi penderitaan produksi, para “pemikir ke depan” ini akan harus membuktikan nilai mereka. Ingat, mesin yang offline dapat memiliki implikasi besar.
Tantangannya adalah membuat produksi melihat bahwa mematikan mesin selama 40 menit untuk pemeliharaan pencegahan pada waktu dan hari yang telah ditentukan lebih baik daripada pemadaman tiga jam setelah kerusakan pada waktu dan hari yang tidak diketahui. Tantangan tambahan adalah membuat produksi percaya bahwa waktu berharga mereka tidak akan terbuang sia-sia.
“Kami memiliki catatan buruk dengan perencanaan dan penjadwalan. Kami harus membuktikan bahwa jika Anda memberikan waktu, kami akan menyelesaikan pekerjaan proaktif yang terencana,” kata Davison. “Mereka mematikan lini. Mereka kehilangan uang. Anda harus memaksimalkan jendela itu.”
Pengoptimalan waktu terjadi melalui perencanaan dan penjadwalan yang efektif.
Pertama, jendela pemeliharaan harus didefinisikan dengan jelas (waktu, tanggal, cakupan, dan durasi yang dijadwalkan) dan disetujui oleh perencana pemeliharaan dan pemimpin produksi. Dari sana, perencana memesan bagian dan bahan yang diperlukan dan memastikan jumlah sumber daya yang benar tersedia untuk menangani pekerjaan. Perencana memastikan tidak ada kejutan atau, lebih buruk, pembatalan saat jendela dibuka. Tenaga kerja pemeliharaan yang terjebak atau tidak produktif memiliki dampak biaya langsung pada bisnis.
Keterlibatan tidak berakhir di sana. Selama jendela, perencana mengamati, membantu, dan mengevaluasi pekerjaan untuk memperoleh pengetahuan penuh tentang pekerjaan. Pengetahuan ini diterapkan untuk merencanakan dan menjadwalkan tugas serupa di masa depan. Dia atau dia juga mendapatkan rasa hormat dan apresiasi dari personil craft yang bekerja pada pekerjaan. Ini sangat penting ketika saran teknis dan pertanyaan muncul pada waktu lain.
Sementara ini adalah metode konvensional, plan-as-work-arises di MillerCoors, metode perencanaan dan penjadwalan spesial juga ada.
Pabrik pembuatan kaleng, yang harus beroperasi terus-menerus untuk memenuhi kebutuhan pabrik bir (12 juta kaleng per hari), menggunakan rencana downtime 12 bulan yang dikembangkan bersama oleh pemimpin operasi, pemeliharaan, engineering, kontrol proses, kualitas, gudang, dan penjadwalan.
Rencana 2005 mencantumkan tanggal, lokasi, aktivitas pemeliharaan, dan detail proyek untuk 1.655 jam downtime yang dijadwalkan. Rencana 2006 diselesaikan pada September.
“Kami memasukkan 20 orang ke dalam ruangan dan mencoba menyelesaikannya sebagai tim,” kata David Miller, direktur technical services untuk Rocky Mountain Metal Container (joint venture MillerCoors/Ball). “Kami memasukkan semuanya ke jadwal dan menjelajahi, apa lagi yang bisa kami lakukan selama pemadaman itu? Bagaimana kami dapat memaksimalkan waktu itu? Kami tidak bisa memiliki kejutan selama tahun. Kami harus berada di depan permainan. Oleh karena itu, rencana downtime adalah dokumen pedoman kami untuk memastikan keandalan peralatan dan pengiriman kaleng aluminium untuk memenuhi kebutuhan pabrik bir.”
Pabrik pembuatan botol, yang memproduksi 3 juta botol per hari, menggunakan pemikiran ke depan untuk pemadaman mesin tunggal dan pabrik penuh yang dijadwalkan.
“Dulu kami beroperasi sepanjang tahun dan kemudian mematikan pada Natal untuk pekerjaan pemeliharaan pencegahan (PM),” kata Tim Hood, manajer layanan engineering di Rocky Mountain Bottle Company (joint venture MillerCoors/Owens-Illinois). “Selama sisa tahun, kami akan menangani kegagalan seiring waktu karena kami tidak menjadwalkan downtime lainnya.”
Saat ini, perencana dan pemimpin pemeliharaan dan produksi di pabrik ini menjadwalkan sesi pemadaman yang disebut “maxi pit stops.” Mirip dengan rencana downtime pabrik kaleng, pemadaman untuk PM dan overhaul ini direncanakan jauh sebelumnya.
“Kami menjadwalkan mesin yang berbeda pada waktu yang berbeda,” kata Hood. “Begitulah, Anda tidak akan memiliki semua peralatan Anda mati sekaligus. Kami memindahkan sumber daya di sekitar untuk menyesuaikan dengan downtime.”
Pemadaman tahunan pabrik, yang dipimpin oleh satu perencana, terjadi pada September.
“Dia terlibat dengan seluruh rencana, mencoba mencari tahu pekerjaan apa yang perlu dilakukan selama pemadaman,” kata Hood. “Kami melakukan steam-cleaning pada mesin dan PM semua peralatan distribusi listrik selama waktu ini. Ini adalah tugas yang besar. Ketika kami selesai satu pemadaman, perencana sudah menyusun rencana untuk yang berikutnya.”
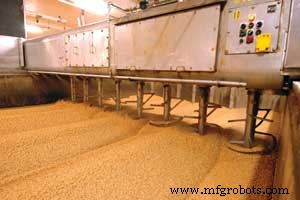
Proses pembuatan bir dimulai dengan malting barley. Barley direndam dalam air dan dipromosikan untuk berkembang. Setelah empat hingga lima hari, “malt” dipanaskan untuk menghentikan pertumbuhan lebih lanjut. Malt kemudian dicacah oleh roller baja untuk menampilkan isinya.
Informasi Berguna
Keberhasilan perencanaan MillerCoors juga terikat pada memaksimalkan informasi. Ini dimulai dengan sesuatu yang sederhana seperti memberikan informasi yang akurat tentang sumber daya yang tersedia untuk shift tertentu.
“Siapa yang hadir? Berapa lama mereka di sini? Berapa banyak sumber daya yang dimiliki perencana untuk direncanakan? Sebelumnya, seperti dalam organisasi reaktif apa pun, itu samar,” kata McCall. “Di SAP, kami menatapnya. Perencana melihat bahwa ‘Saya memiliki jendela delapan jam dan 10 orang. Saya dapat merencanakan 80 jam pekerjaan. Berikut adalah 80 jam pekerjaan untuk dimasukkan ke rencana itu.’”
Area abu-abu lainnya adalah pesanan kerja. Seperti di pabrik sebagian besar, pesanan kerja dibuat saat pekerjaan teridentifikasi. Namun, informasi apa yang dimasukkan pada pesanan kerja tersebut?
Belajar dari masa lalu, pemimpin pemeliharaan MillerCoors sekarang mengatakan bahwa pesanan kerja harus mampu menangkap kode charge peralatan yang tepat, semua sejarah peralatan, biaya tenaga kerja dan bahan, dan persyaratan layanan kontrak. Untuk melacak kegagalan peralatan dengan akurat, deskripsi pekerjaan yang rinci dimasukkan saat pesanan dibuat dan deskripsi yang akurat tentang apa yang dilakukan untuk memperbaiki kegagalan dimasukkan setelah selesai pesanan kerja. Jika ini tidak dilakukan, sejarah untuk peralatan tertentu akan terdistorsi dan mungkin tidak secara akurat mencakup kerusakan atau kegagalan. Juga, nomor peralatan yang tepat dimasukkan pada pesanan kerja. Tanpa ini, langkah pelacakan sejarah yang vital seperti bahan yang digunakan dan jam tenaga kerja yang ditagih akan terhubung ke peralatan yang salah atau hilang sepenuhnya.
“Di masa lalu, keputusan buruk dibuat karena kami tidak memiliki informasi pesanan kerja yang akurat,” kata Davison.
Ketika pesanan kerja dibuat di MillerCoors, catatan dibuat untuk membantu mengidentifikasi:
• bagian, keterampilan, atau sumber daya luar yang diperlukan untuk menyelesaikan pekerjaan;
• alat, peralatan, atau sumber daya spesial yang mungkin diperlukan; dan,
• kekhawatiran keselamatan atau lingkungan yang mungkin terjadi.
Dengan informasi di muka ini, perencana mencari bagian dan bahan yang diperlukan, mengumpulkan sumber daya yang diperlukan, dan secara akurat merencanakan serta menjadwalkan pekerjaan. Ini meningkatkan wrench time.
Ketika pekerjaan selesai, seorang personil craft memasukkan informasi rinci untuk menutup pesanan kerja dengan benar. Dalam sistem pesanan kerja SAP perusahaan, dia atau dia secara akurat memasukkan kode penyebab, kode kegagalan, dan bagian objek pada bagian sejarah akhir dari pemberitahuan. Deskripsi teks panjang rinci tentang pekerjaan yang dilakukan didokumentasikan bersama dengan masalah atau ketidaksesuaian apa pun.
Tapi semua langkah ini sia-sia jika Anda tidak menggunakan informasinya.
Pekerjaan pemeliharaan berulang. Apa yang dipelajari tentang mesin hari ini terbukti membantu saat mesin yang sama atau serupa membutuhkan pemeliharaan di masa depan. Sejarah mengidentifikasi tren dan membantu membangun strategi keandalan yang efektif.
“Jika data tidak akurat untuk peralatan tersebut, Anda tidak mendapatkan gambar lengkap dan Anda akan membuat kesalahan dalam memelihara peralatan tersebut,” kata Davison. “Jika tidak tercatat dalam sistem, Anda tidak memiliki data untuk dianalisis. Para perencana membutuhkan itu untuk memutuskan bagaimana merencanakannya lain kali, melakukannya lebih baik, dan menggunakannya untuk tujuan penyebab akar.”
Dengan informasi pesanan kerja yang dimasukkan dengan benar, personil MillerCoors dapat mengakses pesanan kerja dan riwayat biaya untuk peralatan individu, departemen, cost center, atau fasilitas keseluruhan. Dengan data ini, perencana menentukan persentase penyelesaian PM, waktu turnaround pesanan kerja, mean time to repair dan mean time between failure. Mereka juga mengakses persentase campuran pesanan kerja PM, korektif, kerusakan, dan proyek untuk periode waktu tertentu. Laporan-laporan ini memberi mereka alat untuk menyesuaikan frekuensi PM sesuai dengan pesanan yang dihasilkan dan MTBF.
“Pada beberapa peralatan, kami menemukan frekuensi PM kami terlalu tinggi,” kata McCall. “Para perencana kami memeriksa PM secara teratur. Mereka memastikan bahwa PM yang tepat, dengan frekuensi yang tepat, ada. Ide adalah pekerjaan yang kami rencanakan adalah pekerjaan yang harus dilakukan. Kami ingin menggunakan waktu dan uang kami dengan baik dan mengejar hal yang tepat.”
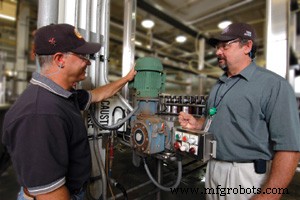
Manajer Asset CARE Bobby McCall (kiri) dan Ron Kerr membahas motor dan gearbox pada lini packaging pabrik bir.
Hasil Emas
Peningkatan perencanaan dan keahlian perencanaan telah memberikan dampak di MillerCoors.
“Kami selalu memiliki orang hebat dengan keinginan untuk melakukan hal yang benar,” kata engineer pabrik Mike Fognani. “Perencanaan dan penjadwalan memungkinkan kami menggabungkan orang-orang hebat itu dengan alat, bahan, dan waktu yang diperlukan untuk berhasil.”
Pekerjaan yang direncanakan dan dijadwalkan di banyak area situs kini mencermati lebih dari 60 persen beban kerja pemeliharaan; di masa lalu yang baru-baru ini, angka itu kurang dari 30 persen.
Penyelesaian pekerjaan PM telah meningkat secara dramatis. Di area forklift, misalnya, Simpkins mengatakan tingkat penyelesaian naik dari 31 persen menjadi 82 persen dalam kurang dari 18 bulan.
Ketersediaan, produktivitas, dan uptime peralatan semuanya meningkat. Semua ini telah mengarah pada pengurangan biaya pemeliharaan.
“Dulu adalah ‘pemeliharaan tidak bisa menjaga agar tetap berjalan,’ ‘kamu tidak andal’ dan ‘kamu menghabiskan terlalu banyak uang,’” kata McCall. “Sejak kami terstabil dan lebih proaktif, biaya pemeliharaan kami telah turun.”
Masih banyak peluang yang ada.
“Di banyak area, kami melakukan apa yang harus dilakukan dan mendapatkan hasil yang kami cari,” kata Roberts. “Kami di jalur yang benar, tetapi kami belum sampai di sana. Kami masih memiliki peluang dengan perencanaan dan penjadwalan, dan sedang memfokuskan pada cara untuk membuat perubahan signifikan, bahkan di tengah pekerjaan hebat yang sudah ada.”
Biaya yang dikurangi. Keandalan yang ditingkatkan. Keputusan yang lebih baik. Stabilitas yang lebih besar.
MillerCoors mungkin telah menemukan cara untuk membuat perencanaan menjadi sexy.
Just the Facts
Site: Pabrik MillerCoors di Golden, Colo. (termasuk pabrik bir dan area dukungan produksi terkait), dan Rocky Mountain Metal Container dan Rocky Mountain Bottle Company (dua pabrik joint venture).
Ketenagakerjaan: Hampir 2.000 karyawan di pabrik manufaktur Golden.
Ukuran situs: Berlokasi terutama di sepanjang lembah lima mil di Golden.
Produk: Hampir selusin merek bir, termasuk Coors, Coors Light, George Killian’s Irish Red Lager, Aspen Edge dan Keystone. Juga, Zima brand malt beverages.
Volume produksi: Lebih dari 20 juta barel bir yang diproduksi di Golden setiap tahun.



